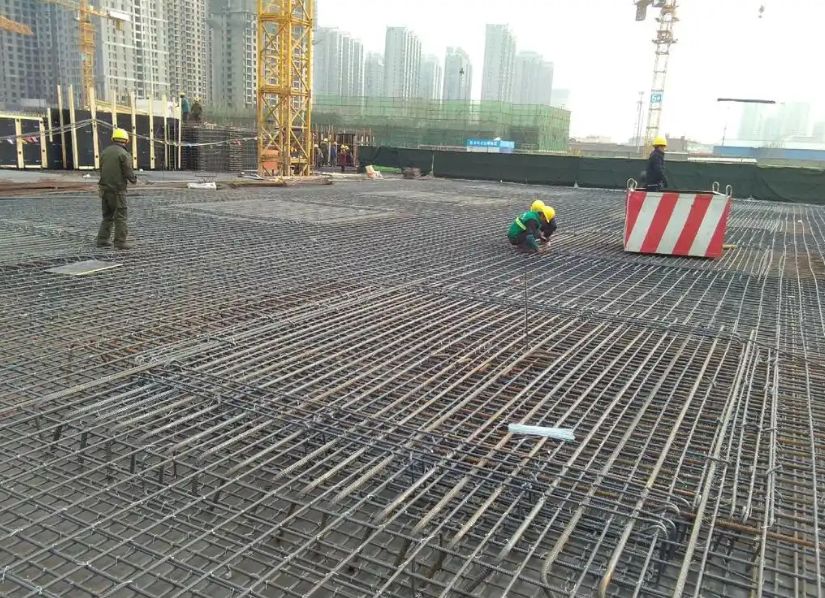
<h2>焊前准备:从母材复验到环境管控</h2> <p>钢结构工程的质量根基始于焊前准备。首先要对母材和焊材进行严格复验,尤其是厚板结构的Z向性能测试和冲击韧性验证。焊条、焊剂需按说明书烘干,低氢型焊材从烘干箱取出后应在4小时内使用完毕。环境控制同样关键:当风速大于8m/s、相对湿度大于90%或环境温度低于-5℃时,必须采取防风、除湿或预热措施,否则应停止焊接作业。对于Q390及以上高强钢,预热温度应通过斜Y坡口裂纹试验确定,并在焊接过程中保持层间温度不低于预热温度。</p>
<h2>工艺参数与焊接顺序的科学匹配</h2> <p>焊接电流、电压和速度三者需形成最优匹配。以CO₂气体保护焊为例,直径1.2mm药芯焊丝在平焊位置时,电流宜控制在220-280A,电压26-32V,焊接速度25-45cm/min,此时熔敷效率与热输入达到平衡。值得强调的是,热输入过大将导致热影响区晶粒粗化,冲击韧性下降;过小则易产生未熔合和夹渣。对于箱型柱的隔板焊接,应采用对称施焊、分段退焊的顺序,减少焊接变形。厚板多道焊时,每道焊缝厚度不应超过5mm,层间清理必须彻底,防止氧化物夹杂成为裂纹源。</p>
<h2>常见焊接缺陷的成因与现场预防策略</h2> <p>气孔、夹渣和裂纹是钢结构焊接中最常见的三类缺陷。气孔多源于焊材受潮、母材表面油锈或保护气体流量不足,应在焊前对坡口两侧20mm范围内打磨至露出金属光泽。夹渣往往与层间清渣不彻底或电流过小有关,需要严格控制每道焊缝的成形系数。冷裂纹(延迟裂纹)是高强钢焊接最危险的缺陷,其形成与氢含量、拘束度和淬硬组织有关,除严格预热外,还可采用后热处理(200-250℃保温2小时)促使氢扩散逸出。对于厚板或高拘束节点,建议焊后立即进行消氢处理,并在48小时后进行无损检测,以发现延迟裂纹。</p>
<h2>焊缝检验与验收:从外观到内部的全覆盖</h2> <p>焊缝验收实行三检制:自检、互检和专检。外观检验应使用焊接检验尺检查余高、咬边、焊脚尺寸等,一级焊缝不得有表面气孔、夹渣和裂纹。内部质量检验根据设计等级选用超声波(UT)或射线(RT)检测,一级焊缝的超声波检测比例应为100%,且不少于2条焊缝进行射线抽检。对于T型接头、十字接头等角焊缝,应重点检测根部未熔合和层状撕裂。检测时需注意,超声波探伤仪在每次使用前应用标准试块校准灵敏度,检测人员须持有II级或以上资格证书。焊缝返修次数不宜超过2次,返修前应分析缺陷产生原因并制定专项工艺,防止反复修复导致母材性能劣化。</p>
<p>钢结构焊接质量是系统工程,需要材料、工艺、人员和检验四方面协同管控。建议项目团队建立焊接质量追溯档案,实现每道焊缝的焊工编号、工艺参数、检测结果可追溯。通过标准化流程与数据化管理,焊接一次合格率可稳定在98%以上,为钢结构工程的长期耐久性提供坚实保障。</p>