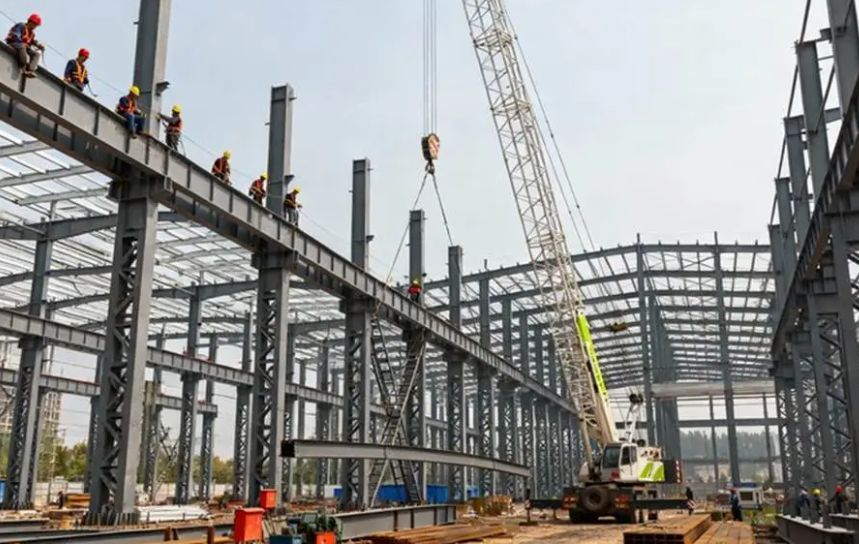
<h2>焊接变形对钢结构厂房质量的影响机理</h2> <p>在钢结构厂房施工中,焊接热输入会导致构件局部受热膨胀,冷却时产生不均匀收缩,进而引发弯曲、扭曲或角变形。这类变形不仅影响构件尺寸精度,还会降低连接节点的承载力,严重时甚至导致厂房整体失稳。例如,H型钢柱翼缘板的角变形会削弱其抗弯性能,而梁体扭曲则可能造成屋面系统安装偏差。因此,从设计阶段就需将变形控制纳入考量,通过合理布置加劲肋或预留收缩余量,从源头减少焊接应力集中。</p>
<h2>优化焊接工艺参数与坡口设计</h2> <p>合理选择焊接电流、电压及焊接速度是控制变形的直接手段。针对厚度超过20mm的钢板,采用多层多道焊工艺能有效分散热输入,每道焊缝厚度控制在4-6mm为宜。在坡口设计上,建议将传统V形坡口改为X形或U形,可减少焊缝金属填充量约30%,从而降低收缩应力。同时,使用CO₂气体保护焊代替手工电弧焊,因其热输入更集中、能量密度更高,能显著降低热影响区宽度。实际案例表明,在厂房钢梁焊接中应用这些参数优化后,构件弯曲变形量从12mm降至3mm以内。</p>
<h2>科学规划焊接顺序与反变形措施</h2> <p>焊接顺序直接影响残余应力的分布状态。对于大型钢结构厂房的主次梁连接节点,建议采用“分段退焊法”或“对称焊法”:先焊接受力较大的翼缘焊缝,再焊接腹板焊缝;同一构件两端焊缝需间隔施焊,避免热量聚集。当构件刚度不足时,可预设反变形量——例如在H型钢组装前,将腹板向变形相反方向预弯1.5-2mm,焊接后恢复至设计平直度。此外,使用胎具或夹具固定构件,能强制约束变形,但需注意夹具拆除时机应待焊缝冷却至室温后进行。</p>
<h2>焊后应力消除与质量验收标准</h2> <p>即使采取预防措施,大型钢结构厂房仍可能残留焊接应力。对于重要承重节点,建议采用振动时效处理:通过激振器使构件产生共振,在15-20分钟内释放20%-30%的残余应力,效率比传统热时效提升5倍。对于中小型构件,可采用锤击法——用圆头锤均匀敲击焊缝表面,每道锤击点间距3-5mm,能细化晶粒并抵消拉伸应力。验收时需依据《钢结构工程施工质量验收标准》(GB 50205),使用激光测距仪或拉线法检测变形量:厂房柱垂直度偏差不超过H/1000且≤25mm,梁侧向弯曲失高不超过L/1500且≤10mm。只有严格把控这些指标,才能确保钢结构厂房在长期荷载下保持稳定。</p>