<h2>设计深化:从结构计算到节点优化的技术落地</h2> <p>钢结构工程的质量根基在于设计阶段。除了满足荷载规范要求,设计人员需重点处理构件连接节点的细部构造。例如,梁柱连接处的加劲肋设置、高强螺栓的排列间距,直接决定应力传递效率。对于大跨度空间结构,建议采用BIM技术进行三维碰撞检查,提前发现管线与钢梁的冲突点。设计深化阶段还应考虑施工顺序,预留吊装耳板、临时支撑点,避免后期现场切割对母材造成损伤。华强钢结构在多个项目中引入有限元分析,对复杂节点进行应力分布模拟,使设计裕度精确到5%以内,有效降低了材料冗余。</p>
<h2>材料管控:从钢厂到现场的全链条溯源</h2> <p>钢材性能的稳定性是钢结构工程的生命线。采购环节应明确Q355B、Q420GJ等牌号的化学成分和力学性能指标,要求钢厂提供炉批号对应的质保书。材料进场后,需按批次进行复验,重点检测屈服强度、冲击韧性及Z向性能。对于厚度超过40mm的钢板,必须执行超声探伤,排查分层缺陷。在仓储环节,型钢与板材应分类码放,底部垫高200mm以上,防止积水锈蚀。华强钢结构建立了数字化台账系统,每根构件的炉批号、复检报告、加工流转记录均可追溯,确保问题发生时能精准定位到具体批次。</p>
<h2>焊接工艺:控制热输入与变形量的核心技术</h2> <p>焊接是钢结构工程中最容易出现质量隐患的环节。针对不同板厚和接头形式,需提前编制焊接工艺评定(WPS)。例如,箱型柱的熔透焊缝应优先采用埋弧焊,控制热输入在25-35kJ/cm范围内,避免热影响区晶粒粗化。焊接顺序直接影响构件变形量:对于H型钢的翼缘与腹板连接,应采用对称分段退焊法,每段长度不超过300mm;对于超长焊缝,可设置反变形预偏量(通常为1.5°-2°)。焊后24小时内必须进行外观检查和无损检测,其中一级焊缝需100%超声波探伤,二级焊缝抽检比例不低于20%。华强钢结构的焊工均持有6G或3G以上资质,每季度进行技能复验,确保工艺执行的一贯性。</p>
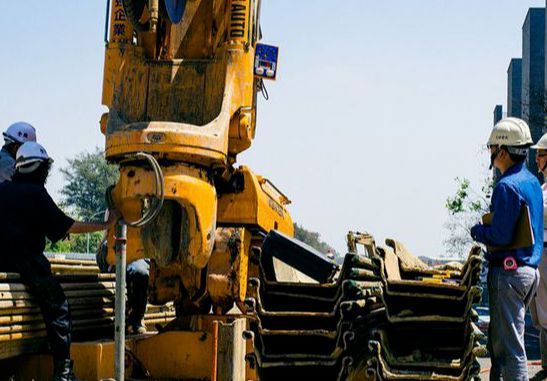
<h2>安装精度:从轴线校核到空间定位的毫米级把控</h2> <p>钢结构工程的现场安装是设计图纸的最终落地。首节钢柱安装时,需用全站仪复核基础预埋螺栓的轴线偏差,控制在±2mm以内。柱身垂直度校正应采用双经纬仪双向观测,每3米高度偏差不超过1.5mm。对于大跨度钢桁架,建议采用“累积滑移法”或“分段吊装高空对接法”,每段对接前需复测标高和水平位移。高强螺栓终拧后,应使用扭矩扳手进行抽检,初拧与终拧间隔不超过24小时。华强钢结构在安装过程中引入实时监测系统,通过倾角传感器和应变片采集数据,动态调整支撑卸载速率,确保结构受力均匀转换。</p>
<p>总结而言,钢结构工程的质量控制是一个贯穿设计、材料、焊接和安装的系统工程。只有将每个环节的技术标准落实到操作细节,才能实现建筑既安全又经济的目标。华强钢结构工程有限公司凭借多年的项目经验,持续优化全周期质量管控体系,为各类工业与民用建筑提供可靠的钢结构解决方案。</p>