<h2>焊接工艺的科学选择是质量根基</h2> <p>在钢结构工程中,焊接工艺的选取并非一成不变,需根据钢材牌号、板厚、接头形式及施工环境综合判断。例如,Q345B钢材在低温环境下焊接时,应优先选用低氢型焊条并配合预热处理,以降低冷裂纹风险。埋弧焊适用于长直焊缝或大厚度板材,而气体保护焊则更适合复杂节点与薄板焊接。工艺评定试验是必经环节,通过模拟实际工况验证参数,确保焊接接头性能满足设计要求。华强钢结构工程有限公司在多年实践中,始终将工艺评定作为项目启动的首要步骤,有效规避了因参数不当引发的质量问题。</p>
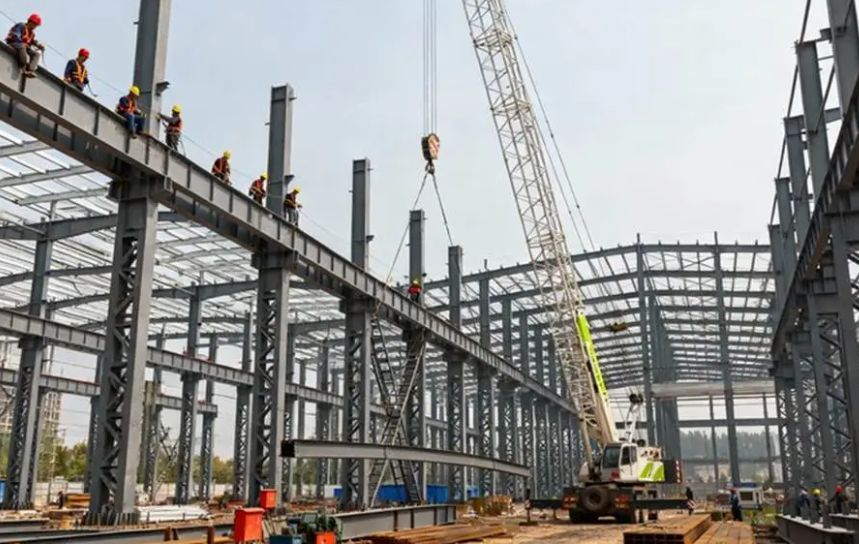
<h2>操作规范与现场管理需双管齐下</h2> <p>焊接操作人员必须持证上岗,且需定期进行技能复训。现场管理方面,焊条烘干、保温筒使用、坡口清理等细节不可忽视。例如,焊条在空气中暴露超过4小时需重新烘干,否则药皮吸潮会导致焊缝产生气孔。此外,环境湿度高于80%时,必须采取防风防潮措施,必要时暂停作业。在大型钢结构厂房施工中,华强团队通过设立专职质检员巡查制度,实时纠正违规操作,使焊接一次合格率提升至98%以上。</p>
<h2>无损检测是质量验收的关键屏障</h2> <p>焊缝内部缺陷肉眼难以察觉,需借助超声波探伤、射线探伤等无损检测技术。对于一级焊缝,超声波探伤覆盖率应达到100%,且需按规范比例进行射线抽检。检测前需清除焊缝表面飞溅与氧化皮,避免干扰信号。检测报告应详细记录缺陷位置、性质及尺寸,为返修提供依据。值得注意的是,返修次数不宜超过两次,否则母材热影响区性能会显著下降。通过引入数字化检测设备,华强钢结构工程有限公司实现了检测数据实时上传与追溯,大幅提升了质量管控效率。</p>
<h2>常见缺陷的主动预防与补救策略</h2> <p>焊接裂纹、未熔合、夹渣是钢结构工程中的高发缺陷。裂纹多源于约束应力过大或冷却速度过快,可通过调整焊接顺序、控制层间温度来预防。未熔合通常与焊接电流不足或操作角度不当有关,需加强过程监督与参数复核。夹渣则需注意多层多道焊时的层间清理,每道焊缝完成后应彻底去除焊渣。若发现超标缺陷,应制定专项返修方案,采用碳弧气刨清除缺陷后重新焊接,并扩大检测范围确认无次生问题。</p>
<p>钢结构工程质量提升需贯穿设计、施工与验收全流程。通过科学选材、规范操作、严格检测与主动预防,可最大限度降低焊接风险。华强钢结构工程有限公司持续优化工艺标准,引入智能监控技术,致力于为建筑行业提供更可靠的钢结构解决方案。</p>